


SAW/ERW/EFW Rør og rør
Jul 28, 2022
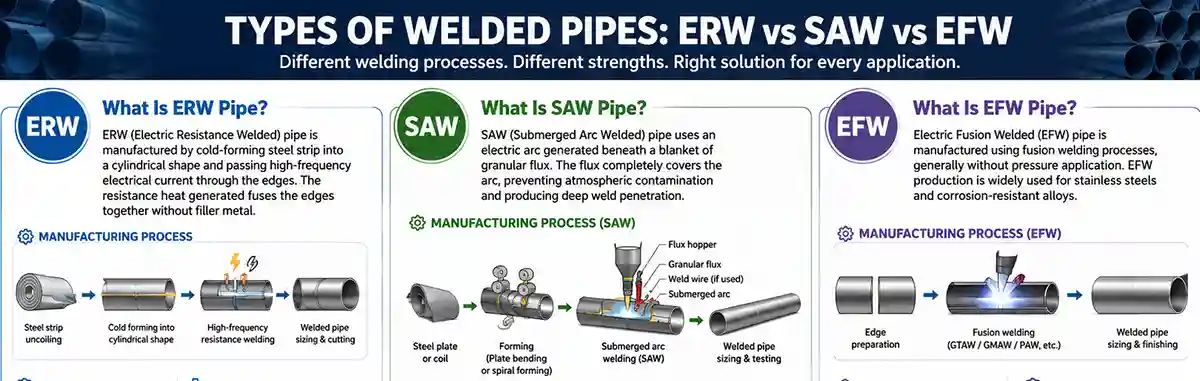
EFW-rør vs ERW-rør
EFW-rør betyr Electric Fusion Welding
ERW-rør betyr elektriske motstandsveisede rør.
Elektrisk fusjonssveising (EFW stålrør) refererer til en elektronstrålesveising, bruk av høy-hastighetsbevegelse av elektronstrålerettet kinetisk slagenergi omdannes til å varme opp arbeidsstykket slik at arbeidsstykket forlater smelten, dannelsen av sveisen.
Den brukes hovedsakelig til sveising av ulik stålsveiseplate eller som høy effekttetthet, metallsveising kan raskt varmes opp til høye temperaturer, noe som kan smelte alle ildfaste metaller og legeringer. Dyp penetrasjonssveising raskt, varme-påvirket sone er ekstremt liten, så liten ytelsespåvirkning på skjøtene, skjøten nesten ingen forvrengning. Men det har et krav til et spesielt sveiserom fordi sveising med røntgenstråler.
Elektrisk motstandssveising (ERW stålrør): kombinasjon av sveiseelementer påfører trykk gjennom elektrodene, bruk av strøm gjennom skjøteområdet til kontaktflaten og den tilstøtende varmegenererende motstandssveisemetoden, også kjent som kontaktsveising. Den har utmerket seighet og dynamisk belastningsstyrke, sveisedeformasjon.
Vanlig brukt punktsveising, sømsveising og stump tre.
SAW vs ERW vs EFW Pipe & Tube
| Parameter | ERW rør | SAW Pipe | EFW rør |
| Fullt navn | Elektrisk motstand sveiset | Neddykket buesveiset | Elektrisk fusjonssveiset |
| Sveisemetode | Motstandsoppvarming | Buesveising under fluks | Fusjonsbuesveising |
| Typisk diameter | 1/2" – 24" | 16" – 120" | 6" – 120" |
| Veggtykkelse | 1,5 – 25 mm | 6 – 50 mm | 3 – 60 mm |
| Materialer | Karbonstål, lavlegert stål | Karbonstål, legert stål | Rustfritt stål, nikkellegering |
| Produksjonshastighet | Høy | Medium | Senke |
| Koste | Laveste | Medium | Høyest |
| Synlighet for sveisesøm | Minimal | Synlig | Synlig |
| Trykkvurdering | Høy | Veldig høy | Høy |
| Korrosjonsmotstand | Avhenger av materiale | Avhenger av materiale | Glimrende |
| NDT-krav | UT, Hydro Test | RT, UT, Hydro Test | RT, PT, UT |
Hva er SAW/ERW/EFW Pipe & Tube?
ERW-rør: Elektriske motstandssveisede rør. Den mest økonomiske løsningen for rørsystemer i karbonstål opp til 24 tommer.
SAW Pipe: Foretrukket for rørledninger med stor-diameter, offshore-prosjekter og høy-transport.
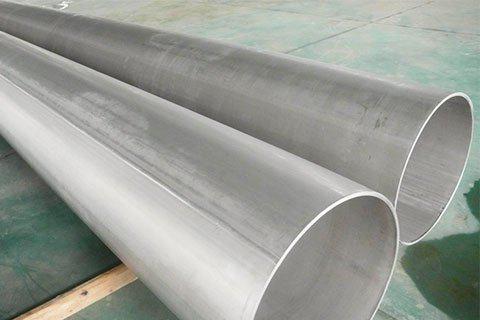
EFW-rør: Elektrisk fusjonssveising, ideell for bruk i rustfritt stål og nikkellegering der korrosjonsmotstand er kritisk.
Hva er ERW Pipe?
ERW (Electric Resistance Welded)-rør er produsert ved å kald-forme stålstrimmel til en sylindrisk form og føre høy-elektrisk strøm gjennom kantene. Motstandsvarmen som genereres, smelter sammen kantene uten fyllmetall.
Produksjonsprosess
Forberedelse av stålspole
Rulleforming
Høy-motstandssveising
Varmebehandling
Dimensjonering
Hydrostatisk testing
NDT inspeksjon
Felles standarder
ASTM A53
API 5L
Typiske applikasjoner
Vannoverføring
Brannsikringssystemer
Strukturelle rør
Oppsamlingsledninger for olje og gass
Mekanisk rør
VVS-systemer
Hva er SAW Pipe?
SAW (Submerged Arc Welded) rør bruker en elektrisk lysbue generert under et teppe av granulær fluks. Fluksen dekker lysbuen fullstendig, forhindrer atmosfærisk forurensning og produserer dyp sveisepenetrasjon.
LSAW (langsgående SAW)
Sveisesømmen går parallelt med røraksen.
SSAW (Spiral SAW)
Stållisten er spiralformet og sveiset.
Søknader:
Offshore rørledninger
Høytrykksoverføringsrørledninger-
Stamledninger for olje og gass
Vannrørledninger
Strukturelle peler
Hva er EFW Pipe?
Electric Fusion Welded (EFW) rør er produsert ved bruk av fusjonssveiseprosesser, vanligvis uten trykkpåføring. EFW-produksjon er mye brukt for rustfritt stål og korrosjonsbestandige-legeringer.
Typiske materialer
Felles standarder
ASTM A358
ASTM A409
ASTM B619
Forskjellen mellom ERW og EFW
ERW er den første bokstaven for motstandssveising Elektrisk motstandssveising forkortelse ERW pipe og submerged buesveising pipe sveisemetoder er betydelig forskjellig, bruk av ufylt metall trykksveising, sveisen er ikke fylt med andre komponenter, av høy-frekvent strøm. Hudeffekten og nærhetseffekten, slik at den øyeblikkelige sveiseplatens temperatur varmes opp til eksrussveisingen, dannelsen av sveisen. Stålrør av høy-kvalitet krever sveiselinje on-line eller off-varmebehandling, raffinering av sveisesonen, høy-kvalitets ERW-sveiset rørsveis kan nå samme seighetsnivå som basismetallet, som er nedsenket buesveising prosessen ikke kan oppnås. EFW er den første bokstaven for elektrisk smeltesveising SAW - elektrisk sveising (EFW), er gjennom en eller flere forbrukselektroder og arbeidsstykket varmes opp til metallet mellom metallet Mellom kombinasjonen av en prosess vil buen av metallet og fyllmaterialet smelte helt, trenger ikke å presse, fylle metalldelen av alt hardt arbeid fra elektroden. GMAW - En type elektrisk fusjonssveising (EFW) som ligner på nedsenket buesveising bortsett fra at den er beskyttet av en inert gass og fungerer bedre. Spiralsveising --- Dette er også en slags neddykket buesveising, med spiralsveising.
Produksjonsprosess for sveiset rør
Sveisede rør er produsert av Plate eller fra continus Coil eller strips. Til produsert sveiset rør rulles først Plate eller spole i den sirkulære seksjonen ved hjelp av platebøyemaskin eller av en rulle i tilfelle fortsatt prosess.
Når den sirkulære seksjonen er rullet fra platen, sveises røret i andre trinn ved hjelp av sveiseoppsett. Et rør kan sveises med eller uten fyllmateriale ved hjelp av passende sveisemetode. Sveisede rør er billigere sammenlignet med sømløse rør og også svake på grunn av sveiseskjøten. Sveiset rør kan produseres i stor størrelse uten noen øvre begrensning. Sveiset rør med fyllmateriale kan brukes ved fremstilling av bøyninger med lang radius og albue.
Her har jeg vist deg en forming av platen med rullemaskin. I denne metoden plasseres platen mellom valseparet. Platen formes i sirkulært snitt ved gradvis å påføre belastningen på topprullen og rotere platen. Denne metoden brukes til produksjon av SAW-rør med høyere tykkelse. I stedet for valsen kan punktpressemetoden, også kjent som UO-metoder, også brukes til å danne et sirkulært snitt fra platen. UO betyr først du laget u-form og deretter O-form.
SAW-sveiset rørproduksjonsmetode
I enkelt søm SAW rør, er bryllup gjort ved hjelp av nedsenket buesveising prosess. I denne metoden er en sveisebue nedsenket i sveisefluks. A Fortsetter solid fylltråd mates fra utsiden. Røret sveises først innvendig og deretter fra utsiden.
I tilfellet med doble sømsagrør er de to første halvdelene sammenføyet ved hjelp av stiftsveis som kalles fit-up. Dobbel søm sagrør har en to sveisesøm motsatt av hverandre. Begge sømmene er sveiset fra innsiden og utsiden av røret. Ved rør med høy tykkelse utføres flergangssveising.
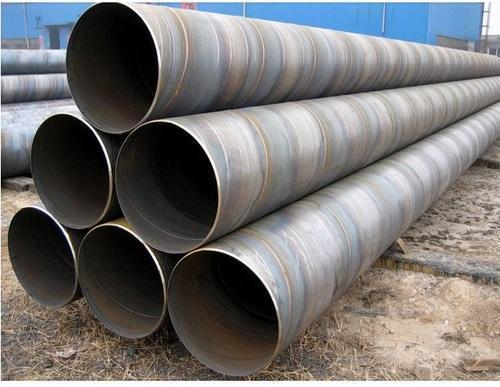
I et spiralsagrør dannes stålplate fra de-spolen i en spiralsløyfe. Denne spiralsløyfen sveises deretter fra innsiden og utsiden av røret. På grunn av fremstillingsmetoden kan en lang rekke diametre produseres. Spiralsagrør brukes til lavtrykkstjenester.-
Mens rette sagrør brukes til middels til høytrykkstjenester.- Spiralsagrør er rimeligere sammenlignet med rett sagrør.
Når sveisingen er fullført, utføres varmebehandling på sveisen eller på hele røret, dette avhenger av tykkelsen på rørene. Sveisesømmer utsettes også for ulike ikke-destruktive tester som RT og UT for å sikre at sveisematerialet er forsvarlig.
Når all NDT er fullført, hydrotestes rørene for å sikre styrke og evne til å forbli lekkasjesikre under trykk. I siste fasen av inspeksjonen kontrolleres røret visuelt og dimensjonalt av kompetent inspeksjonsingeniør. Han vil sørge for at røret oppfyller koden, standarden og spesifikasjonskravene. Når inspeksjonsingeniøren har ryddet røret, vil det merke i henhold til standardkravene og sende for emballasjen.
ERW / EFW eller HFW sveiset rørproduksjonsprosess
Rør med mindre tykkelse, hovedsakelig ERW / EFW eller HFW-sveisede rør, dannes ved fortsatt rullemetode. I denne metoden mates en flat metallstrimmel fra båndspolen inn i serien med ruller satt sammen på linje. Disse rullene danner gradvis stripen i det sirkulære snittet. På slutten av rullemonteringen sveises dette røret kontinuerlig med sveisemaskin.
ERW/EFW og HFW er sveisemetoder der rør sveises uten tilsetning av fyllmateriale. Imidlertid kan EFW-sveisemetoden også brukes med fyllmateriale.
Produksjonsprosess for ERW-rør
Ved ERW-sveising brukes to elektroder, vanligvis laget av kobber, for å påføre trykk og strøm. Elektrodene er skiveformet og roterer når materialet passerer mellom dem. Dette gjør at elektrodene kan holde seg i konstant kontakt med materialet for å lage lange kontinuerlige sveiser.
En sveisetransformator leverer vekselstrøm med lav spenning og høy strøm. Skjøten til røret har høy elektrisk motstand i forhold til resten av kretsen og varmes opp til smeltepunktet av strømmen. De halv-smeltede overflatene presses sammen med en kraft som skaper en fusjonsbinding, noe som resulterer i en jevnt sveiset struktur.
Produksjonsprosess for HFW-rør
Ved HFW-sveising brukes en-høyfrekvent strøm for å lage sveiseskjøter. Mens i EFW-sveiseprosessen brukes den eksterne høyenergi-elektriske lysbuen til å lage en sveiseskjøt. Når sveisingen er ferdig, fjernes overflødig sveisemateriale fra utsiden og innsiden av røret ved hjelp av trimmerverktøy.
Generelt, for å redusere den negative effekten av sveising, utføres en lokalisert varmebehandling av sveisesøm umiddelbart det fjerner online ultralydtest. Normalt brukes en induksjonsoppvarmingsmetode for å gjenopprette mikrostrukturen til sveiset sone. Denne typen varmebehandling er kjent som ettergløding. I neste trinn vil røret gå gjennom Hydro-testing, visuell og dimensjonell inspeksjon, og når det er sertifisert av inspeksjonsingeniør, vil det sendes til pakking.
Temperaturegenskaper
| Servicetemperatur | Anbefalt type |
| -46 grader til 400 grader | ERW karbonstål |
| -60 grader til 450 grader | SAW Line Pipe |
| Opp til 600 grader | Rustfri EFW |
| Opp til 980 grader | Nikkellegering EFW |
Hvordan unngå sveisefeil? Tekniske anbefalinger
For EFW-rør i rustfritt stål
Hold interpass-temperaturen under 150 grader
Bruk matchende fyllmetaller
Kontroller ferrittinnholdet
Utføre beising og passivering
For dupleks rustfrie rør
Oppretthold ferritt/austenitt-balansen
Begrens varmetilførselen mellom 0,5–2,5 kJ/mm
Bruk kvalifisert WPS og PQR
For nikkellegeringsrør
Minimer fortynning
Unngå forurensning
Bruk GTAW root pass
Sveisbarhet og feilsøking: Unngå feil
Sveisefeil i feltet skyldes ofte feilaktige materialspesifikasjoner eller feil etter-sveisebehandling.
-
Mangel på fusjon: Vanlig i feil innstilte ERW-maskiner. Løsning: Sørg for streng-online ultralydtesting (UT) for å oppdage ikke-bundne sømmer.
-
Porøsitet: Primært et problem i SAW hvis fluss er forurenset med fuktighet. Fiks: Bruk dedikerte varmeovner for flusslagring og sørg for et tørt, fuktighetsfritt- miljø.
-
HAZ sprøhet: Forhindres gjennom etter-sveisevarmebehandling (PWHT). For høy-service, beordr alltid normalisering eller stress-avlastning av sveisesømmen.
ERW SAW EFW Pipe Fordeler
ERW rør
✓ Laveste produksjonskostnad
✓ Høy produksjonseffektivitet
SAW Pipe
✓ Overlegen kapasitet med stor-diameter
✓ Høy sveiseintegritet
✓ Utmerket for overføringsrørledninger
EFW rør
✓ Korrosjonsbestandig-legeringskompatibilitet
✓ Produksjon av rustfritt rør med stor diameter
✓ Utmerket ytelse ved høy-temperatur
✓ Egnet for aggressive miljøer
Kasusstudie av varmevekslerfeil
Feil
304L EFW-rør brukt i kloridrikt-kjølevann opplevde gropkorrosjon innen 24 måneder.
Rotårsak
Kloridkonsentrasjon > 500 ppm
Forhøyet driftstemperatur
Utilstrekkelig valg av legeringer
Løsning
Utskifting med Duplex 2205 EFW-rør forlenget levetiden utover 15 år.
Vanlige spørsmål:
1. Er ERW-rør sterkere enn sømløst rør?
Moderne høyfrekvente ERW-rør kan oppnå mekaniske egenskaper som kan sammenlignes med sømløse rør for mange applikasjoner, spesielt under API 5L- og ASTM-standarder.
2. Hvorfor foretrekkes SAW for overføringsrørledninger?
SAW-sveising gir dypere penetrering, overlegen seighet og utmerket pålitelighet i høytrykkssystemer med stor-diameter{1}.
3. Er EFW-rør egnet for offshore sjøvannstjenester?
Ja. EFW-rør produsert av Duplex 2205, Super Duplex 2507 eller Alloy 625 er mye brukt i offshore sjøvannssystemer.
4. Kan EFW-rør brukes til surgasstjeneste?
Ja, forutsatt at legeringen oppfyller kravene i NACE MR0175.
5. Hvilken rørtype er billigst?
ERW karbonstålrør er generelt det mest økonomiske alternativet.
6. Hvilken rørtype har best korrosjonsbestandighet?
EFW-rør laget av nikkellegeringer som Alloy 625 eller Hastelloy C-276 gir den høyeste korrosjonsmotstanden.
7. Hvilke NDT-metoder kreves vanligvis?
Ultralydtesting (UT)
Radiografisk testing (RT)
Magnetisk partikkeltesting (MT)
Dye Penetrant Testing (PT)
Hydrostatisk testing
8. Er SAW-rør egnet for offshore rørledninger?
Ja. LSAW-rør er blant de mest spesifiserte produktene for offshore eksportrørledninger.
9. Hva er hovedforskjellen mellom LSAW og SSAW?
LSAW bruker en langsgående sveisesøm, mens SSAW bruker en spiralsveisesøm.
10. Hvilken er bedre for avsaltingsanlegg?
EFW Duplex 2205 og Super Duplex 2507 rør er vanligvis foretrukket på grunn av deres overlegne kloridkorrosjonsbestandighet.
Zhengzhou Huitong Pipeline Equipment Co., Ltd. Sertifiseringer:
✅ ISO 9001:2015
✅ MTC 10204 3.1 3.2
✅100 % PMI (positiv materialidentifikasjon)
✅Ultralydtesting (Per ASME VIII)
✅Tredje-inspeksjon (SGS/BV/DNV/LR)
✅NACE MR0175 / ISO 15156
Om Zhengzhou Huitong Pipeline Equipment Co., LTD.
HT PIPE er en kjent-forhandler og eksportør. Vi er en leverandør av rustfritt/karbon/nikkellegeringsmaterialer med 15+ eksporterfaring. Vi leverer ikke bare rør (sømløse/sveisede), plater, rundstenger, men også rørdeler, flenser, etc.Kontakt ossfor mer informasjon og priser gratis.


